


1. Proprietăți de bază pe care ar trebui să le aibă materialele pentru scule
Selectarea materialelor pentru scule are un impact mare asupra duratei de viață a sculei, eficienței prelucrării, calității procesării și costurilor de prelucrare. La tăiere, uneltele trebuie să reziste la presiune ridicată, temperaturi ridicate, frecare, impact și vibrații. Prin urmare, materialele pentru scule ar trebui să aibă următoarele proprietăți de bază:
(1) Duritate și rezistență la uzură. Duritatea materialului sculei trebuie să fie mai mare decât duritatea materialului piesei de prelucrat, în general, trebuie să fie peste 60HRC. Cu cât duritatea materialului sculei este mai mare, cu atât este mai bună rezistența la uzură.
(2) Forță și tenacitate. Materialul sculei trebuie să aibă rezistență și tenacitate ridicate pentru a rezista forței de tăiere, impactului și vibrațiilor și pentru a preveni ruperea fragilă și ciobirea sculei.
(3) Rezistență la căldură. Materialul sculei trebuie să aibă o rezistență bună la căldură, să poată rezista la temperaturi ridicate de tăiere și să aibă o bună capacitate antioxidantă.
(4) Performanța procesului și economie. Materialul sculei trebuie să aibă performanțe bune de forjare, performanță de tratament termic, performanță de sudare; performanța de șlefuire etc. și ar trebui să urmărească un raport performanță-preț ridicat.
2. Tipuri, performanțe, caracteristici și aplicații ale materialelor pentru scule
1. Tipuri, proprietăți și caracteristici ale materialelor de scule diamantate și ale aplicațiilor sculelor
Diamantul este un alotrop al carbonului și este cel mai dur material găsit în natură. Uneltele diamantate au duritate mare, rezistență ridicată la uzură și conductivitate termică ridicată și sunt utilizate pe scară largă în prelucrarea metalelor neferoase și a materialelor nemetalice. În special în tăierea de mare viteză a aliajelor de aluminiu și siliciu, uneltele cu diamante sunt principala varietate de instrumente de tăiere care este dificil de înlocuit. Uneltele diamantate care pot obține o eficiență ridicată, o stabilitate ridicată și o durată lungă de prelucrare sunt un instrument indispensabil și important în prelucrarea CNC modernă.
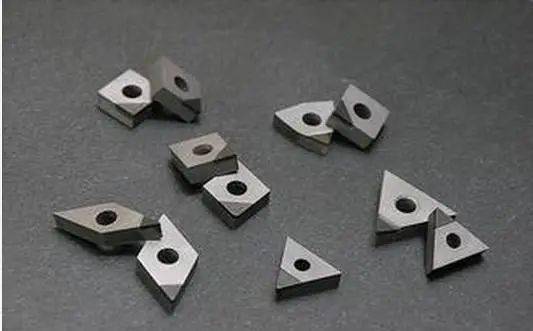
1) Tipuri de unelte diamantate
① Unelte cu diamant natural: diamantul natural a fost folosit ca instrumente de tăiere de sute de ani. După șlefuirea fină, unealta cu diamant natural cu un singur cristal poate fi extrem de ascuțită, cu o rază a muchiei de tăiere de până la 0.002μm, care poate realiza o tăiere ultra-subțire și poate prelucra o precizie extrem de mare a piesei de prelucrat și o suprafață extrem de scăzută rugozitate. Este o unealtă de prelucrare de ultraprecizie recunoscută, ideală și de neînlocuit.
② Instrument cu diamant PCD: diamantul natural este scump, iar cel mai utilizat diamant pentru tăiere este diamantul policristalin (PCD). De la începutul anilor 1970, după dezvoltarea cu succes a lamelor de diamant policristalin (diamantul Polycrystauine, denumit PCD) pregătite prin tehnologia de sinteză la temperatură înaltă și la presiune înaltă, uneltele cu diamant natural au fost înlocuite cu diamant policristalin artificial în multe ocazii. Materiile prime PCD sunt abundente, iar prețul său este de doar câteva zecimi până la o duzină de diamant natural.
Uneltele PCD nu pot șlefui marginile extrem de ascuțite, iar calitatea suprafeței piesei prelucrate nu este la fel de bună ca diamantul natural. În prezent, nu este ușor să fabricați lame PCD cu ruptoare de așchii în industrie. Prin urmare, PCD poate fi utilizat numai pentru tăierea de precizie a metalelor neferoase și a nemetalelor și este dificil să se realizeze o tăiere cu oglindă ultra-precizie.
③ Instrumente diamantate CVD: tehnologia diamantelor CVD a apărut în Japonia de la sfârșitul anilor 1970 și începutul anilor 1980. Diamantul CVD se referă la sinteza filmului de diamant pe un substrat eterogen (cum ar fi carbură cimentată, ceramică etc.) prin depunere chimică în vapori (CVD). Diamantul CVD are aceeași structură și proprietăți ca diamantul natural.
Performanța diamantului CVD este foarte apropiată de cea a diamantului natural. Are avantajele diamantului natural cu un singur cristal și diamantului policristalin (PCD) și, într-o anumită măsură, depășește deficiențele acestora.
(2) Caracteristicile de performanță ale uneltelor cu diamant
① Duritate și rezistență la uzură extrem de ridicate: diamantul natural este cea mai dură substanță găsită în natură. Diamantul are o rezistență extrem de mare la uzură. La prelucrarea materialelor cu duritate ridicată, durata de viață a uneltelor cu diamant este de 10 până la 100 de ori mai mare decât a uneltelor din carbură cimentată sau chiar de câteva sute de ori.
② Coeficient de frecare foarte scăzut: coeficientul de frecare dintre diamant și unele metale neferoase este mai mic decât cel al altor unelte. Coeficientul de frecare scăzut înseamnă o deformare mai mică în timpul procesării, ceea ce poate reduce forța de tăiere.
③ Muchie de tăiere foarte ascuțită: muchia de tăiere a uneltelor cu diamant poate fi ascuțită foarte ascuțit. Uneltele cu diamant natural dintr-un singur cristal pot fi la fel de ascuțite ca 0.002-0.008μm, care pot efectua tăiere ultra-subțire și procesare ultra-precizie.
④ Conductivitate termică foarte ridicată: Diamantul are o conductivitate termică și o difuzivitate termică ridicate, căldura de tăiere este ușor de disipat, iar temperatura părții de tăiere a instrumentului este scăzută.
⑤ Coeficientul de dilatare termică scăzut: Coeficientul de dilatare termică al diamantului este de câteva ori mai mic decât cel al carburii cimentate, iar modificarea dimensiunii sculei cauzată de căldura de tăiere este foarte mică, ceea ce este deosebit de important pentru prelucrarea de precizie și ultra-precizie cu dimensiuni ridicate. cerințe de precizie.
(3) Aplicarea sculelor diamantate
Uneltele diamantate sunt utilizate în principal pentru tăierea fină și găurirea metalelor neferoase și a materialelor nemetalice la viteze mari. Potrivit pentru prelucrarea diferitelor nemetale rezistente la uzură, cum ar fi semifabricate de metalurgie a pulberilor din plastic armat cu fibră de sticlă, materiale ceramice etc.; diverse metale neferoase rezistente la uzură, cum ar fi diferite aliaje de siliciu aluminiu; diverse finisaje din metale neferoase.
Dezavantajul sculelor cu diamant este că au o stabilitate termică slabă. Când temperatura de tăiere depășește 700 de grade ~ 800 de grade, își vor pierde complet duritatea; în plus, nu sunt potrivite pentru tăierea metalelor feroase, deoarece diamantul (carbonul) reacționează ușor cu atomii de fier la temperaturi ridicate, transformând atomii de carbon în structuri de grafit, iar sculele sunt ușor deteriorate.
2. Tipuri, proprietăți și caracteristici ale materialelor de scule cu nitrură de bor cubică și aplicații de scule
Nitrura de bor cubică (CBN), un al doilea material superdur sintetizat printr-o metodă similară metodei de fabricare a diamantelor, este pe locul doi după diamant ca duritate și conductivitate termică. Are stabilitate termică excelentă și nu se oxidează când este încălzit la 10,000 grade în atmosferă. CBN are proprietăți chimice extrem de stabile pentru metalele feroase și poate fi utilizat pe scară largă în prelucrarea produselor din oțel.
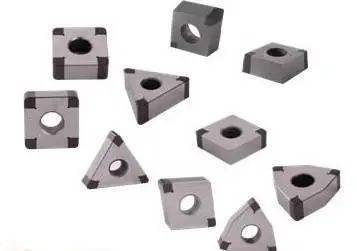
(1) Tipuri de scule cu nitrură de bor cubică
Nitrura cubica de bor (CBN) este o substanță care nu există în natură. Poate fi împărțit în monocristal și policristalin, și anume CBN monocristal și nitrură de bor cubic policristalin (PCBN pe scurt). CBN este unul dintre alotropii nitrurii de bor (BN) și are o structură similară cu diamantul.
PCBN (nitrură de bor cubic policristalină) este un material policristalin care este realizat prin sinterizarea materialelor fine CBN împreună printr-o fază de legare (TiC, TiN, Al, Ti etc.) la temperatură ridicată și presiune înaltă. În prezent, este materialul pentru scule cu duritatea a doua după diamant, care este sintetizat artificial. Acesta și diamantul sunt denumite în mod colectiv materiale de instrumente superdure. PCBN este folosit în principal pentru a face unelte sau alte instrumente.
Uneltele PCBN pot fi împărțite în lame PCBN integrale și lame compozite PCBN sinterizate cu carbură cimentată.
Lamele compozite PCBN sunt realizate prin sinterizarea unui strat de PCBN {{0}}.{5-1,0 mm grosime pe o carbură cimentată cu rezistență și tenacitate bune. Performanța sa combină rezistența bună cu duritatea ridicată și rezistența la uzură. Rezolvă problemele rezistenței scăzute la încovoiere și sudării dificile a lamelor CBN.
(2) Principalele proprietăți și caracteristici ale nitrurii de bor cubice
Deși duritatea nitrurii de bor cubice este puțin mai mică decât cea a diamantului, este mult mai mare decât a altor materiale cu duritate ridicată. Avantajul remarcabil al CBN este că stabilitatea sa termică este mult mai mare decât cea a diamantului, care poate atinge peste 1200 de grade (diamantul este 700-800 grade ). Un alt avantaj remarcabil este că este inert din punct de vedere chimic și nu reacționează chimic cu fierul la grade 1200-1300 . Principalele caracteristici de performanță ale nitrurii de bor cubice sunt următoarele.
① Duritate mare și rezistență la uzură: Structura cristalină a CBN este similară cu cea a diamantului și are duritate și rezistență similare cu diamantul. PCBN este deosebit de potrivit pentru prelucrarea materialelor cu duritate mare care ar putea fi măcinate doar înainte și pot obține o calitate mai bună a suprafeței piesei de prelucrat.
② Stabilitate termică ridicată: rezistența la căldură a CBN poate atinge 1400-1500 grade, care este de aproape 1 ori mai mare decât cea a diamantului (700-800 grade). Uneltele PCBN pot tăia aliaje la temperatură înaltă și oțel călit la o viteză de 3-5 ori mai mare decât cea a sculelor din carbură.
③ Stabilitate chimică excelentă: nu reacționează chimic cu materialele de fier la grade 1200-1300 și nu se va uza la fel de puternic ca diamantul. În acest moment, poate menține în continuare duritatea carburii; Uneltele PCBN sunt potrivite pentru tăierea pieselor din oțel întărit și a fontei răcite și pot fi utilizate pe scară largă în tăierea de mare viteză a fontei.
④ Conductivitate termică bună: Deși conductivitatea termică a CBN nu poate ajunge din urmă cu diamantul, dintre toate tipurile de materiale de scule, conductivitatea termică a PCBN este a doua după diamant și este mult mai mare decât oțelul de mare viteză și carbura.
⑤ Coeficient scăzut de frecare: coeficientul scăzut de frecare poate duce la o forță de tăiere redusă, o temperatură de tăiere mai scăzută și o calitate îmbunătățită a suprafeței în timpul tăierii.
(3) Aplicarea sculelor cu nitrură de bor cubică
Nitrura de bor cubică este potrivită pentru finisarea diferitelor materiale greu de tăiat, cum ar fi oțel călit, fontă dură, aliaj de temperatură înaltă, carbură cimentată, materiale de pulverizare de suprafață etc. Precizia de prelucrare poate ajunge la IT5 (IT6 pentru găuri) și valoarea rugozității suprafeței poate fi la fel de mică ca Ra1.25~0.20μm.
Materialele de scule cu nitrură de bor cubică au duritate și rezistență la încovoiere slabe. Prin urmare, sculele de strunjire cu nitrură de bor cubică nu sunt potrivite pentru prelucrarea brută la viteză mică și cu sarcină mare de impact; în același timp, nu sunt potrivite pentru tăierea materialelor cu plasticitate ridicată (cum ar fi aliajul de aluminiu, aliajul de cupru, aliajul pe bază de nichel, oțelul cu plasticitate ridicată etc.), deoarece la tăierea acestor metale, marginea ridicată va să fie generate, ceea ce va deteriora suprafața prelucrată.
3. Tipuri, proprietăți și caracteristici ale materialelor ceramice pentru scule și aplicații pentru scule
Uneltele ceramice au caracteristicile de duritate ridicată, rezistență bună la uzură, rezistență excelentă la căldură și stabilitate chimică și nu sunt ușor de lipit de metale. Sculele ceramice ocupă o poziție foarte importantă în prelucrarea CNC. Uneltele din ceramică au devenit una dintre principalele instrumente pentru tăierea de mare viteză și materialele greu de prelucrat. Uneltele ceramice sunt utilizate pe scară largă în tăierea de mare viteză, tăierea uscată, tăierea dură și tăierea materialelor dificil de prelucrat. Uneltele ceramice pot prelucra eficient materiale cu dureri mari pe care uneltele tradiționale nu le pot procesa deloc, realizând „întoarcerea în loc de șlefuire”; viteza optimă de tăiere a uneltelor ceramice poate fi de 2 până la 10 ori mai mare decât cea a sculelor din carbură cimentată, îmbunătățind astfel mult eficiența producției de tăiere; principalele materii prime utilizate în materialele de scule ceramice sunt cele mai abundente elemente din scoarța terestră. Prin urmare, promovarea și aplicarea uneltelor ceramice este de mare importanță pentru îmbunătățirea productivității, reducerea costurilor de procesare și economisirea metalelor prețioase strategice și, de asemenea, va promova foarte mult progresul tehnologiei de tăiere.
(1) Tipuri de materiale ceramice pentru scule
Materialele ceramice pentru scule pot fi, în general, împărțite în trei categorii: ceramică pe bază de alumină, ceramică pe bază de nitrură de siliciu și ceramică compozită pe bază de nitrură de siliciu-alumină. Dintre acestea, materialele ceramice pe bază de alumină și nitrură de siliciu sunt cele mai utilizate. Performanța ceramicii pe bază de nitrură de siliciu este superioară celei a ceramicii pe bază de alumină.
(2) Performanța și caracteristicile uneltelor ceramice
Caracteristicile de performanță ale uneltelor ceramice sunt următoarele:
① Duritate ridicată și rezistență bună la uzură: Deși duritatea uneltelor ceramice nu este la fel de mare ca cea a PCD și PCBN, este mult mai mare decât cea a uneltelor cu carbură cimentată și oțel de mare viteză, ajungând la 93~95HRA. Uneltele ceramice pot prelucra materiale cu duritate mare care sunt dificil de prelucrat cu uneltele tradiționale și sunt potrivite pentru tăiere de mare viteză și tăiere dură.
② Rezistență la temperaturi ridicate și rezistență bună la căldură: uneltele ceramice pot încă tăia la temperaturi ridicate peste 1200 de grade. Uneltele ceramice au proprietăți mecanice excelente la temperatură înaltă. Sculele ceramice Al2O3 au o rezistență deosebit de bună la oxidare. Muchia de tăiere poate fi folosită continuu chiar și în stare roșie. Prin urmare, uneltele ceramice pot realiza tăierea uscată, eliminând astfel nevoia de fluid de tăiere.
③ Stabilitate chimică bună: uneltele din ceramică nu se lipesc ușor cu metalele și sunt rezistente la coroziune și stabile chimic, ceea ce poate reduce uzura de lipire a uneltelor.
④ Coeficient de frecare scăzut: uneltele din ceramică au afinitate scăzută cu metalele și coeficient de frecare scăzut, ceea ce poate reduce forța de tăiere și temperatura de tăiere.
(3) Aplicații ale uneltelor ceramice
Ceramica este unul dintre materialele pentru scule utilizate în principal pentru finisarea și semifinisarea de mare viteză. Uneltele ceramice sunt potrivite pentru tăierea diferitelor fonte (fontă cenușie, fontă ductilă, fontă maleabilă, fontă răcită, fontă rezistentă la uzură cu aliaje ridicate) și oțeluri (oțel de structură carbon, oțel de structură aliat, oțel de înaltă rezistență, oțel cu conținut ridicat de mangan, oțel stins etc.) și poate fi folosit și pentru tăierea aliajelor de cupru, grafit, materiale plastice tehnice și materiale compozite.
Materialele ceramice pentru scule au probleme de rezistență scăzută la încovoiere și rezistență scăzută la impact și nu sunt potrivite pentru tăiere la viteză mică și la sarcină de impact.
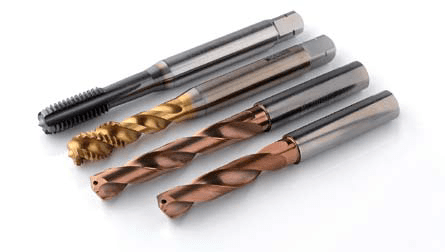
4. Performanța și caracteristicile materialelor sculelor acoperite și aplicarea sculelor
Uneltele de acoperire sunt una dintre modalitățile importante de îmbunătățire a performanței sculelor. Apariția sculelor acoperite a făcut o descoperire majoră în performanța de tăiere a sculelor. Uneltele acoperite sunt realizate prin acoperirea unuia sau mai multor straturi de compuși refractari cu rezistență bună la uzură pe un corp dur de scule. Acestea combină substratul sculei cu un strat dur, îmbunătățind astfel foarte mult performanța sculei. Uneltele acoperite pot îmbunătăți eficiența prelucrării, pot îmbunătăți acuratețea procesării, pot prelungi durata de viață a sculei și pot reduce costurile de procesare.
Aproximativ 80% dintre sculele de tăiere utilizate în noile mașini-unelte CNC folosesc scule acoperite. Uneltele acoperite vor fi cea mai importantă varietate de scule în domeniul prelucrării CNC în viitor.
(1) Tipuri de scule acoperite
În funcție de metoda de acoperire, uneltele acoperite pot fi împărțite în scule acoperite cu depunere chimică de vapori (CVD) și scule acoperite cu depunere fizică în vapori (PVD). Uneltele cu carbură acoperită folosesc, în general, depunerea chimică în vapori, iar temperatura de depunere este de aproximativ 1000 de grade. Uneltele din oțel de mare viteză acoperite folosesc în general depunerea fizică de vapori, iar temperatura de depunere este de aproximativ 500 de grade.
În funcție de diferitele materiale de bază ale uneltelor acoperite, uneltele acoperite pot fi împărțite în scule acoperite cu carbură, scule acoperite cu oțel de mare viteză și scule acoperite pe ceramică și materiale superdure (diamant și nitrură de bor cubică).
În funcție de proprietățile materialelor de acoperire, uneltele acoperite pot fi împărțite în două categorii, și anume sculele acoperite „dure” și sculele acoperite „moale”. Scopul principal al sculelor acoperite „dur” este duritatea ridicată și rezistența la uzură. Principalele sale avantaje sunt duritatea ridicată și rezistența bună la uzură. Cele tipice sunt acoperirile TiC și TiN. Scopul sculelor acoperite „moale” este un coeficient de frecare scăzut, cunoscut și sub numele de scule auto-lubrifiante. Coeficientul său de frecare cu materialul piesei de prelucrat este foarte scăzut, doar aproximativ 0.1, ceea ce poate reduce aderența, reduce frecarea și reduce forța de tăiere și temperatura de tăiere.
Recent, au fost dezvoltate instrumente nano-acoperite. Acest tip de instrument acoperit poate folosi diferite combinații de diferite materiale de acoperire (cum ar fi metal/metal, metal/ceramic, ceramică/ceramică etc.) pentru a îndeplini diferite cerințe funcționale și de performanță. Nano-acoperirile proiectate în mod rezonabil pot face ca materialele pentru scule să aibă funcții excelente anti-fricțiune și anti-uzură și proprietăți de auto-lubrifiere, care sunt potrivite pentru tăierea uscată de mare viteză.
(2) Caracteristicile sculelor acoperite
Caracteristicile de performanță ale sculelor acoperite sunt următoarele:
① Performanță mecanică și de tăiere bună: sculele acoperite combină proprietățile excelente ale materialului de bază și ale materialului de acoperire, menținând duritatea bună și rezistența ridicată a materialului de bază, având, de asemenea, duritatea ridicată, rezistența ridicată la uzură și coeficientul de frecare scăzut al acoperirii. . Prin urmare, viteza de tăiere a sculelor acoperite poate fi mărită de mai mult de 2 ori în comparație cu uneltele neacoperite și este permisă o viteză de avans mai mare. Durata de viață a sculelor acoperite este, de asemenea, îmbunătățită.
② Versatilitate puternică: uneltele acoperite au o versatilitate largă și extind semnificativ gama de procesare. O unealtă acoperită poate înlocui mai multe unelte neacoperite.
③ Grosimea stratului de acoperire: Durata de viață a sculei va crește odată cu creșterea grosimii stratului de acoperire, dar când grosimea stratului de acoperire ajunge la saturație, durata de viață a sculei nu va mai crește semnificativ. Când stratul este prea gros, este ușor să provoace exfoliere; când stratul este prea subțire, rezistența la uzură este slabă.
④ Re-șlefuire: Re-șlefuirea lamelor acoperite este slabă, echipamentul de acoperire este complex, cerințele procesului sunt ridicate și timpul de acoperire este lung.
⑤ Material de acoperire: Uneltele cu diferite materiale de acoperire au performanțe de tăiere diferite. De exemplu: acoperirea TiC are un avantaj în tăierea cu viteză mică; TiN este mai potrivit pentru tăierea de mare viteză.
(3) Aplicarea sculelor acoperite
Uneltele acoperite au un mare potențial în domeniul prelucrării CNC și vor fi cel mai important tip de sculă în domeniul prelucrării CNC în viitor. Tehnologia de acoperire a fost aplicată la freze, alezoare, burghie, unelte de prelucrare cu găuri compuse, plite cu roți dințate, freze de formare a angrenajului, freze de ras dintate, broșe de formare și diferite inserții indexabile montate pe mașină pentru a satisface nevoile de tăiere de mare viteză a diferitelor oțeluri și fontă, aliaje rezistente la căldură și metale neferoase.
5. Tipuri, proprietăți, caracteristici și aplicații ale materialelor pentru scule din carbură cimentată
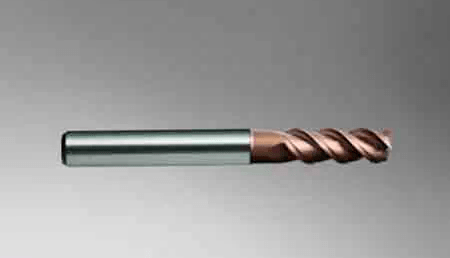
Uneltele din carbură cimentată, în special sculele indexabile din carbură cimentată, sunt produsele de vârf ale sculelor de prelucrare CNC. Începând cu anii 1980, diverse tipuri de scule sau lame din carbură cimentată integrale și indexabile au fost extinse la diverse domenii de scule de tăiere. Printre acestea, sculele indexabile din carbură cimentată s-au extins de la simple scule de strunjire și freze frontale la diverse domenii de scule de precizie, complexe și de formare.
(1) Tipuri de scule din carbură cimentată
În funcție de compoziția chimică principală, carbura cimentată poate fi împărțită în carbură cimentată pe bază de carbură de tungsten și carbură cimentată pe bază de carbură de titan (nitrură) (TiC (N)).
Carbura cimentată pe bază de carbură de tungsten include trei tipuri: tip tungsten cobalt (YG), tip tungsten cobalt titan (YT) și tip carbură rară adăugată (YW). Fiecare are propriile avantaje și dezavantaje. Componentele principale sunt carbură de tungsten (WC), carbură de titan (TiC), carbură de tantal (TaC), carbură de niobiu (NbC), etc. Faza de lipire a metalelor utilizată în mod obișnuit este Co.
Carbura cimentată pe bază de carbură de titan (nitrură) este o carbură cimentată cu TiC ca componentă principală (unele au adăugate alte carburi sau nitruri), iar fazele de lipire a metalelor utilizate în mod obișnuit sunt Mo și Ni.
ISO (Organizația Internațională de Standardizare) împarte carbura cimentată de tăiere în trei categorii:
Categoria K, inclusiv Kl0~K40, echivalent cu categoria YG din țara mea (componenta principală este WC-Co).
Categoria P, inclusiv P01~P50, echivalentă cu categoria YT a țării mele (componenta principală este WC-TiC-Co).
Categoria M, inclusiv M10~M40, echivalentă cu categoria YW a țării mele (componenta principală este WC-TiC-TaC(NbC)-Co).
Fiecare marca este reprezentata de un numar intre 01 si 50 pentru a reprezenta o serie de aliaje de la duritate mare la duritate maxima.
(2) Caracteristicile de performanță ale sculelor din carbură cimentată
Caracteristicile de performanță ale sculelor din carbură cimentată sunt următoarele:
① Duritate mare: sculele din carbură cimentată sunt fabricate din carburi (numite fază dură) cu duritate și punct de topire ridicat și liant metalic (numit fază de lipire) prin metalurgia pulberilor. Duritatea lor atinge 89-93HRA, care este mult mai mare decât oțelul de mare viteză. La 5400 de grade , duritatea poate atinge în continuare 82-87HRA, care este aceeași cu duritatea oțelului de mare viteză la temperatura camerei (83-86HRA). Valoarea durității carburii cimentate variază în funcție de natura, cantitatea, dimensiunea particulelor și conținutul fazei de lipire a metalului a carburilor și, în general, scade odată cu creșterea conținutului de faza de metal de lipire. Când conținutul fazei de lipire este același, duritatea aliajului YT este mai mare decât cea a aliajului YG, iar aliajul cu TaC (NbC) adăugat are o duritate mai mare la temperatură înaltă.
② Rezistența la încovoiere și tenacitatea: rezistența la încovoiere a carburii cimentate utilizate în mod obișnuit este în intervalul 900-1500MPa. Cu cât este mai mare conținutul de faza de lipire metalică, cu atât este mai mare rezistența la încovoiere. Când conținutul de liant este același, rezistența aliajului de tip YG (WC-Co) este mai mare decât cea a aliajului de tip YT (WC-TiC-Co), iar rezistența scade odată cu creșterea conținutului de TiC. Carbura cimentată este un material fragil, iar rezistența la impact la temperatura camerei este de numai 1/30 până la 1/8 din cea a oțelului de mare viteză.
(3) Aplicarea sculelor din carbură cimentată utilizate în mod obișnuit
Aliajele de tip YG sunt utilizate în principal pentru prelucrarea fontei, a metalelor neferoase și a materialelor nemetalice. Carbura cimentată cu granulație fină (cum ar fi YG3X, YG6X) are duritate și rezistență la uzură mai mare decât cele cu granulație medie atunci când conținutul de cobalt este același. Este potrivit pentru prelucrarea unor fontă dură specială, oțel inoxidabil austenitic, aliaj rezistent la căldură, aliaj de titan, bronz dur și materiale izolante rezistente la uzură.
Avantajele remarcabile ale carburii cimentate de tip YT sunt duritatea ridicată, rezistența bună la căldură, duritatea mai mare și rezistența la compresiune la temperaturi ridicate decât tipul YG și rezistența bună la oxidare. Prin urmare, atunci când instrumentul trebuie să aibă o rezistență mai mare la căldură și rezistență la uzură, trebuie selectat un grad cu conținut mai mare de TiC. Aliajele YT sunt potrivite pentru prelucrarea materialelor plastice, cum ar fi oțelul, dar nu pentru prelucrarea aliajelor de titan și aliaje de siliciu aluminiu.
Aliajele YW au proprietățile celor două aliaje YG și YT și au proprietăți complete bune. Ele pot fi utilizate pentru prelucrarea oțelului, fontei și metalelor neferoase. Dacă conținutul de cobalt al acestui tip de aliaj este crescut în mod corespunzător, rezistența poate fi foarte mare și poate fi utilizată pentru prelucrarea brută și tăierea intermitentă a diferitelor materiale dificil de prelucrat.
6. Tipuri, caracteristici și aplicații ale sculelor din oțel de mare viteză
High Speed Steel (HSS) este un oțel de scule cu aliaje ridicate, cu o cantitate mare de elemente aliaje, cum ar fi W, Mo, Cr și V. Sculele din oțel de mare viteză au o performanță cuprinzătoare excelentă în ceea ce privește rezistența, tenacitatea și prelucrabilitatea . Oțelul de mare viteză ocupă încă o poziție majoră în instrumentele complexe, în special în fabricarea de scule de prelucrare a găurilor, freze, scule de filetare, broșe, scule de tăiere cu roți dintate și alte unelte cu forme complexe ale lamei. Uneltele din oțel de mare viteză sunt ușor de ascuțit muchia de tăiere.
În funcție de diferite utilizări, oțelul de mare viteză poate fi împărțit în oțel de mare viteză de uz general și oțel de mare viteză de înaltă performanță.
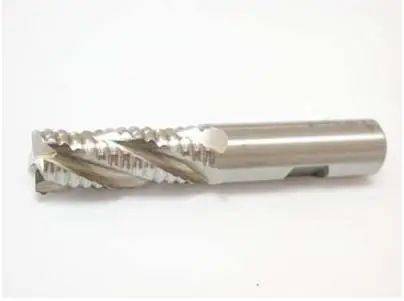
(1) Unelte din oțel de mare viteză de uz general
Oțel de mare viteză de uz general. În general, poate fi împărțit în două categorii: oțel tungsten și oțel tungsten-molibden. Acest tip de oțel de mare viteză conține de la 0,7% până la 0,9% wolfram. În funcție de conținutul diferit de tungsten din oțel, acesta poate fi împărțit în oțel tungsten care conține 12% sau 18% W, oțel tungsten-molibden care conține 6% sau 8% W și oțel molibden care conține 2% sau deloc W. Uz general oțelul de mare viteză are o anumită duritate (63-66HRC) și rezistență la uzură, rezistență și tenacitate ridicate, plasticitate bună și tehnologie de prelucrare, deci este utilizat pe scară largă la fabricarea diverselor unelte complexe.
① Oțel tungsten: clasa tipică a oțelului tungsten din oțel de mare viteză de uz general este W18Cr4V (abreviat ca W18), care are o performanță globală bună. Duritatea la temperatură ridicată la 6000 de grade este de 48,5 HRC, care poate fi utilizată pentru fabricarea diverselor unelte complexe. Are avantajele unei bune șlefuiri și a unei sensibilități scăzute la decarburare, dar datorită conținutului ridicat de carbură, distribuției neuniforme, particulelor mari, rezistenței și tenacității scăzute.
② Oțel tungsten-molibden: se referă la un oțel de mare viteză obținut prin înlocuirea unei părți a tungstenului din oțel tungsten cu molibden. Calitatea tipică de oțel tungsten-molibden este W6Mo5Cr4V2 (abreviat ca M2). Particulele de carbură ale M2 sunt fine și uniforme, iar rezistența, duritatea și plasticitatea la temperatură înaltă sunt mai bune decât W18Cr4V. Un alt oțel tungsten-molibden este W9Mo3Cr4V (abreviat ca W9), care are o stabilitate termică puțin mai mare decât oțelul M2, o rezistență la încovoiere și o tenacitate mai bune decât W6M05Cr4V2 și are o prelucrabilitate bună.
(2) Scule de înaltă performanță din oțel de mare viteză
Oțelul de mare viteză de înaltă performanță se referă la un nou tip de oțel care adaugă un conținut de carbon, conținut de vanadiu și elemente de aliere, cum ar fi Co și Al, la compoziția generală a oțelului de mare viteză, îmbunătățind astfel rezistența la căldură și rezistența la uzură. Există în principal următoarele categorii:
① Oțel de mare viteză cu conținut ridicat de carbon. Oțelul de mare viteză cu carbon ridicat (cum ar fi 95W18Cr4V) are duritate ridicată la temperatura camerei și la temperatură ridicată. Este potrivit pentru fabricarea de unelte pentru prelucrarea oțelului obișnuit și a fontei, burghie, alezoare, robinete și freze cu cerințe ridicate de rezistență la uzură sau pentru prelucrarea materialelor mai dure. Nu este potrivit pentru impact mare.
② Oțel de mare viteză cu vanadiu ridicat. Calitățile tipice, cum ar fi W12Cr4V4Mo (abreviat ca EV4), conțin 3% ~ 5% V, au o rezistență bună la uzură și sunt potrivite pentru tăierea materialelor care sunt extrem de predispuse la uzură la unelte, cum ar fi fibrele, cauciucul dur, plasticul etc. Poate fi folosit și pentru a prelucra oțel inoxidabil, oțel de înaltă rezistență și aliaje la temperatură înaltă.
③ Oțel de mare viteză cobalt. Este un oțel de mare viteză super dur care conține cobalt. Calitățile tipice, cum ar fi W2Mo9Cr4VCo8 (abreviat ca M42), au duritate ridicată, iar duritatea sa poate ajunge la 69 ~ 70HRC. Este potrivit pentru prelucrarea materialelor dificil de prelucrat, cum ar fi oțel rezistent la căldură, aliaje la temperaturi înalte, aliaje de titan etc. pentru lucrul în condiții de tăiere prin impact.
④ Oțel de mare viteză din aluminiu. Este un oțel de mare viteză, foarte dur, care conține aluminiu. Gradele tipice includ W6Mo5Cr4V2Al (abreviat ca 501). Duritatea sa la temperatură ridicată la 6000 de grade ajunge și la 54HRC. Performanța sa de tăiere este echivalentă cu M42. Este potrivit pentru fabricarea de freze, burghie, alezoare, freze dintate, broșe etc. Este utilizat pentru prelucrarea oțelului aliat, oțel inoxidabil, oțel de înaltă rezistență și aliaje la temperatură înaltă.
⑤ Oțel de mare viteză super-dur cu azot. Gradele tipice includ W12M03Cr4V3N (abreviat ca (V3N). Este un oțel de mare viteză super dur care conține azot. Duritatea, rezistența și tenacitatea acestuia sunt echivalente cu M42. Poate fi folosit ca înlocuitor pentru oțel de mare viteză care conține cobalt. oțel și este utilizat pentru tăierea cu viteză redusă a materialelor dificil de prelucrat și prelucrarea de înaltă precizie la viteză mică.
(3) Topirea oțelului de mare viteză și a oțelului de mare viteză pentru metalurgia pulberilor
Conform diferitelor procese de fabricație, oțelul de mare viteză poate fi împărțit în oțel de mare viteză pentru topire și oțel de mare viteză pentru metalurgia pulberilor.
① Topirea oțelului de mare viteză: oțelul obișnuit de mare viteză și oțelul de mare viteză de înaltă performanță sunt ambele fabricate prin metode de topire. Acestea sunt transformate în instrumente de tăiere prin procese precum topirea, turnarea lingourilor și placarea și laminarea. O problemă serioasă care apare cu ușurință la topirea oțelului de mare viteză este segregarea carburilor. Carburele dure și casante sunt distribuite neuniform în oțelul de mare viteză, iar granulele sunt grosiere (până la zeci de microni), ceea ce are un efect negativ asupra rezistenței la uzură, tenacității și performanței de tăiere a sculelor din oțel de mare viteză.
② Oțel de mare viteză pentru metalurgia pulberilor (PM HSS): Oțelul de mare viteză pentru metalurgia pulberilor (PM HSS) este un lichid de oțel topit într-un cuptor cu inducție de înaltă frecvență, care este atomizat cu argon de înaltă presiune sau azot pur și apoi rapid răcit pentru a obține o structură cristalină fină și uniformă (pulbere de oțel de mare viteză). Pulberea rezultată este apoi presată într-un semifabricat de cuțit la temperatură ridicată și presiune înaltă, sau mai întâi transformată într-un semifabricat de oțel și apoi forjată și rulată într-o formă de unealtă. În comparație cu oțelul de mare viteză fabricat prin metoda de topire, PM HSS are avantajele granulelor fine și uniforme de carbură și rezistență, tenacitate și rezistență la uzură mult mai mari decât topirea oțelului de mare viteză. În domeniul sculelor CNC complexe, uneltele PM HSS se vor dezvolta în continuare și vor ocupa o poziție importantă. Calitățile tipice, cum ar fi F15, FR71, GFl, GF2, GF3, PT1, PVN etc., pot fi utilizate pentru fabricarea de scule de tăiere de dimensiuni mari, cu încărcare mare și cu impact ridicat și pot fi, de asemenea, utilizate pentru fabricarea de precizie. scule de tăiere.
Principii pentru selectarea materialelor pentru scule CNC
În prezent, materialele pentru scule CNC utilizate pe scară largă includ în principal unelte diamantate, unelte cu nitrură de bor cubică, unelte ceramice, unelte acoperite, scule din carbură și unelte din oțel de mare viteză. Există multe grade de materiale de scule, iar performanța lor variază foarte mult. Principalii indicatori de performanță ai diferitelor materiale de scule sunt prezentați în tabelul următor.
Materialele pentru scule pentru prelucrarea CNC trebuie selectate în funcție de piesa prelucrată și de natura prelucrării. Alegerea materialelor pentru scule trebuie să fie corespunzatoare cu obiectul de prelucrat. Potrivirea materialelor sculelor de tăiere și a obiectelor de prelucrare se referă în principal la potrivirea proprietăților mecanice, proprietăților fizice și chimice ale celor două pentru a obține cea mai lungă durată de viață a sculei și productivitate maximă de tăiere.
1. Potrivirea proprietăților mecanice ale materialelor sculelor de tăiere și ale obiectelor de prelucrare
Problema potrivirii proprietăților mecanice ale sculelor de tăiere și obiectelor de prelucrare se referă în principal la potrivirea parametrilor proprietăților mecanice, cum ar fi rezistența, duritatea și duritatea materialelor sculei și piesei de prelucrat. Materialele de scule cu proprietăți mecanice diferite sunt potrivite pentru prelucrarea diferitelor materiale pentru piese de prelucrat.
① The order of tool material hardness is: diamond tool> cubic boron nitride tool> ceramic tool> cemented carbide>oțel de mare viteză.
② The order of bending strength of tool materials is: high-speed steel> cemented carbide> ceramic tool>instrument de diamant și nitrură de bor cubică.
③ The order of toughness of tool materials is: high-speed steel> cemented carbide>nitrură de bor cubică, instrument de diamant și ceramică.
Piesele de lucru cu duritate ridicată trebuie prelucrate cu unelte de duritate mai mare. Duritatea materialului sculei trebuie să fie mai mare decât cea a materialului piesei de prelucrat, în general, trebuie să fie peste 60HRC. Cu cât duritatea materialului sculei este mai mare, cu atât este mai bună rezistența acestuia la uzură. De exemplu, atunci când conținutul de cobalt din carbura cimentată crește, rezistența și tenacitatea acestuia cresc, iar duritatea acestuia scade, ceea ce este potrivit pentru prelucrarea brută; când conținutul de cobalt scade, duritatea și rezistența la uzură cresc, ceea ce este potrivit pentru prelucrarea fină.
Uneltele cu proprietăți mecanice excelente la temperatură înaltă sunt potrivite în special pentru tăierea la viteză mare. Performanța excelentă la temperatură ridicată a uneltelor ceramice le permite să taie la viteze mari, iar viteza de tăiere admisă poate fi mărită de 2 până la 10 ori în comparație cu carbura cimentată.
2. Potrivirea proprietăților fizice ale materialelor sculelor de tăiere cu obiectele de prelucrare
Uneltele cu proprietăți fizice diferite, cum ar fi sculele din oțel de mare viteză cu conductivitate termică ridicată și punct de topire scăzut, scule ceramice cu punct de topire ridicat și dilatare termică scăzută, unelte diamantate cu conductivitate termică ridicată și dilatare termică scăzută etc., sunt potrivite pentru prelucrarea diferitelor materiale ale piesei de prelucrat. Atunci când se prelucrează piesele cu conductivitate termică slabă, trebuie utilizate materiale de scule cu conductivitate termică mai bună pentru a permite transferul rapid al căldurii de tăiere și pentru a reduce temperatura de tăiere. Diamantul are o conductivitate termică și o difuzivitate termică ridicate, astfel încât căldura de tăiere poate fi disipată cu ușurință fără a provoca deformare termică mare, ceea ce este deosebit de important pentru sculele de prelucrare de precizie cu cerințe de precizie dimensională ridicată.
① Temperatura de rezistență la căldură a diferitelor materiale de scule: 700-8000 grade pentru unelte cu diamant, 13000-15000 grade pentru unelte PCBN, 1100-12000 grade pentru unelte ceramice, 900-11000 grade pentru TiC(N) carbură cimentată pe bază de carbură, grad 800-9000 pentru carbură cimentată cu granulație ultrafină pe bază de WC și grad 600-7000 pentru HSS.
② The order of thermal conductivity of various tool materials: PCD>PCBN>WC-based cemented carbide>TiC(N)-based cemented carbide>HSS>Si3N4-based ceramics>Ceramica pe bază de Al2O3-.
③The thermal expansion coefficients of various tool materials are in the following order: HSS>WC-based carbide>TiC(N)>Al2O3-based ceramics>PCBN>Si3N4-based ceramics>PCD.
④The thermal shock resistance of various tool materials is in the following order: HSS>WC-based carbide>Si3N4-based ceramics>PCBN>PCD>TiC(N)-based carbide>Ceramica pe bază de Al2O3-.
3. Potrivirea performanței chimice a materialelor sculelor de tăiere și a obiectelor de prelucrare
Problema de potrivire a performanței chimice a materialelor sculelor de tăiere și a obiectelor de prelucrare se referă în principal la parametrii de performanță chimică, cum ar fi afinitatea chimică, reacția chimică, difuzia și dizolvarea materialelor pentru scule și materialele piesei de prelucrat. Uneltele din diferite materiale sunt potrivite pentru prelucrarea diferitelor materiale pentru piese de prelucrat.
①The anti-adhesion temperature of various tool materials (with steel) is: PCBN>ceramics>carbide>HSS.
②The anti-oxidation temperature of various tool materials is: ceramics>PCBN>carbide>diamond>HSS.
③ The diffusion strength of various tool materials (for steel) is: diamond>Si3N4-based ceramics>PCBN>Al2O3-based ceramics. The diffusion strength (for titanium) is: Al2O3-based ceramics>PCBN>SiC>Si3N4>diamant.
4. Selecția rezonabilă a materialelor pentru scule CNC
În general, PCBN, uneltele ceramice, carbura acoperită și sculele din carbură pe bază de TiCN sunt potrivite pentru prelucrarea CNC a metalelor feroase, cum ar fi oțelul; în timp ce uneltele PCD sunt potrivite pentru prelucrarea materialelor metalice neferoase, cum ar fi Al, Mg, Cu și aliajele acestora și materialele nemetalice. Următorul tabel prezintă câteva materiale pentru piese de prelucrat potrivite pentru prelucrarea cu diverse materiale de scule.